チップの形状は縮小し続け、公差はますます厳しくなり、半導体製造工場は人員を増やすことなく、より多くの良品ダイを生産するという絶え間ないプレッシャーにさらされています。半導体製造における高度プロセス制御(APC)は、これを可能にする基盤となっています。APCは、工場の上に重ねてあると便利なものではなく、何百もの相互依存するプロセスステップを、ウェハーごと、ロットごとに仕様内に維持する制御システムなのです。
ファブ管理者、プロセスエンジニア、オートメーション責任者が次にどこに投資すべきかを評価する際、通常はAPCが重要かどうかではなく、最も迅速かつ測定可能なリターンが得られる場所が重要になります。このプレッシャーは最先端のロジックファブに限ったものではありません。OSAT、特殊アナログファブ、サードパーティライン向けにプロセスモジュールを製造する装置メーカーも、すべて同じ根本的な課題に直面しています。それは、プロセスステップの増加、公差の厳格化、そして旧世代のノードや少量生産で有効だったような、エンジニア主導の手動調整に対する許容度の低下です。
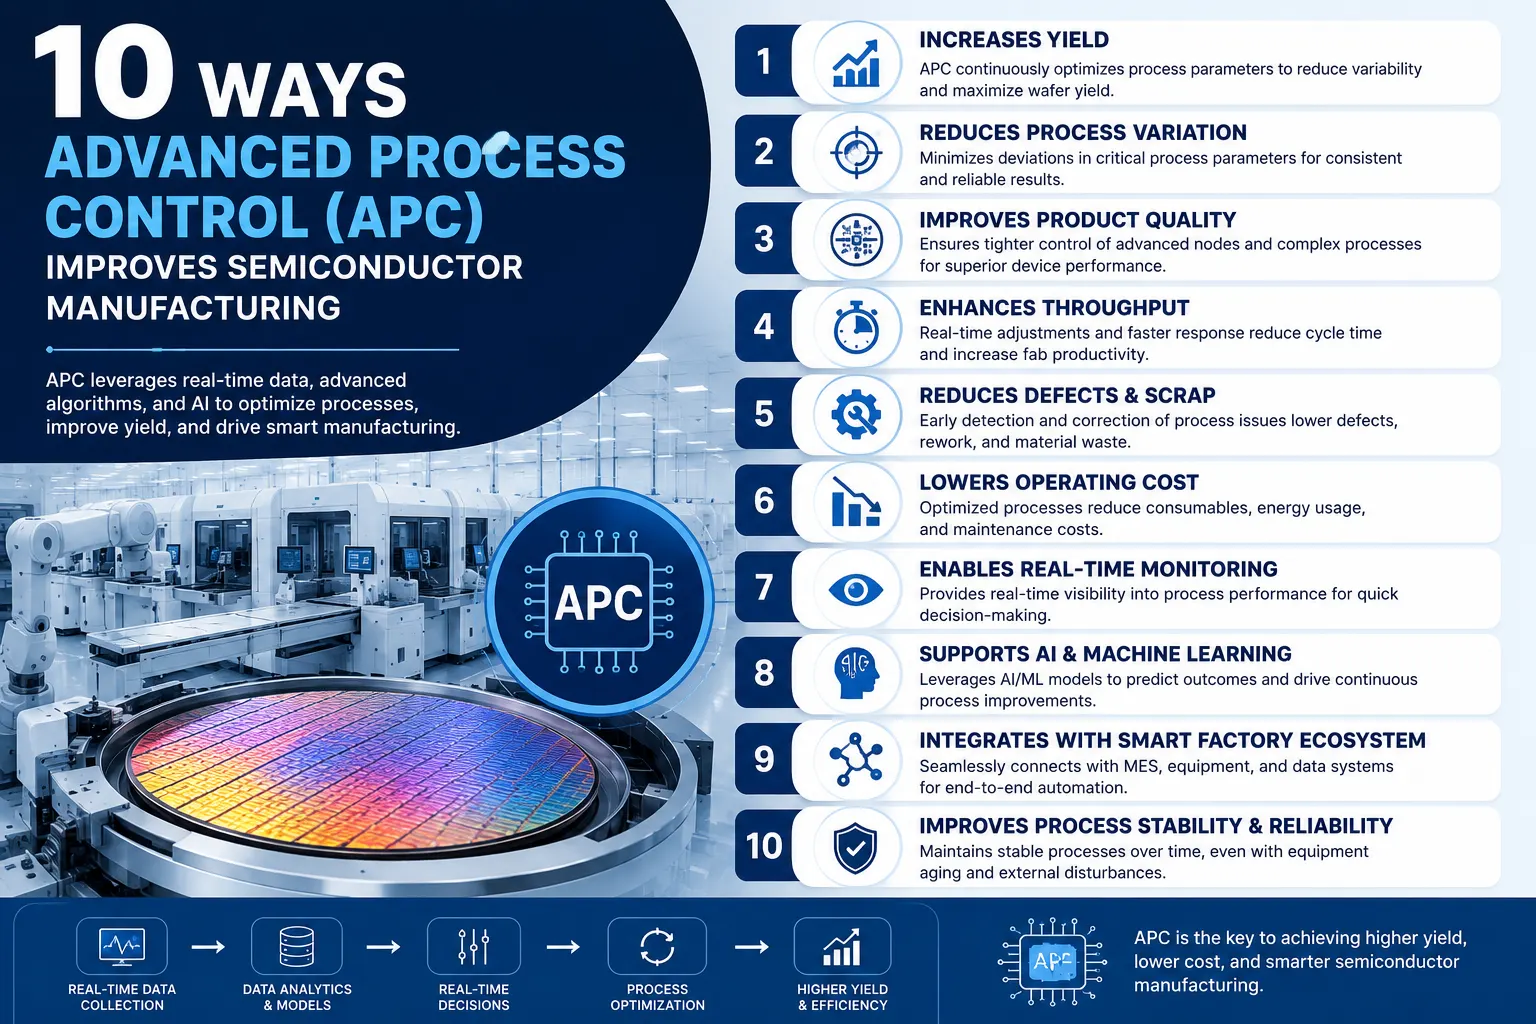
以下に、歩留まりやサイクルタイムから、それらすべてを可能にする装置通信層に至るまで、高度なプロセス制御が半導体製造を改善する10の具体的な方法を示します。
半導体製造における高度プロセス制御(APC)とは何ですか?
高度プロセス制御( APC)とは、プロセスデータを継続的に監視し、出力が目標仕様内に収まるように装置のレシピを自動的に調整するソフトウェア、モデル、およびフィードバック/フィードフォワードループを指します。APCシステムは、固定レシピと事後検査だけに頼るのではなく、プロセスツール、計測ステーション、センサーからリアルタイムデータを取り込み、単純な実行ごとの調整から機械学習による予測まで、統計モデルを使用して、不良品が発生する前にドリフトを修正します。
従来のAPCは、プロセスチャンバー内の問題を特定し、ガス流量や露光時間などのレシピパラメータを微調整することに重点を置いていました。今日のAPCプラットフォームはさらに進化し、仮想計測、故障検出、AIによるパターン認識を組み込むことで、従来の統計的プロセス制御では見逃してしまうような問題も検出します。この進化は重要です。なぜなら、フィーチャサイズが縮小するにつれて、許容誤差も縮小するからです。以下に挙げる10のメリットはすべて、このリアルタイムのクローズドループ制御という基盤の上に成り立っています。
APCは通常、個別にではなく連携して機能するいくつかのコア技術を用いて説明されます。
- ランツーラン(R2R)制御 — 以前の製造工程の測定値に基づいて、ウェハーまたはロットの製造工程間でレシピパラメータを調整し、装置のずれや入荷材料のばらつきを補正します。
- モデル予測制御 (MPC) プロセスモデルを使用して、1つまたは複数の入力の変化が出力にどのように影響するかを予測し、単一変数による事後的な調整ではなく、多変数による将来を見据えた調整を可能にする。
- 故障検出および分類(FDC) — プロセスステップ中にリアルタイムのセンサー波形を監視し、異常が発生した時点でそれを検知して警告を発します。
- 仮想計測 — プロセスデータからウェーハの測定特性を予測することで、サイクルタイムを増加させる物理的な測定工程への依存度を低減する。
これらの構成要素を理解することが重要なのは、後述する10の利点は単一のアルゴリズムの産物ではなく、これらの技術がどのように組み合わされ、調整され、信頼性の高い機器データによって供給されるかによってもたらされるからです。
1. より高く、より安定した収穫量
歩留まりは、すべてのファブマネージャーが評価される指標であり、APCへの投資が承認される最大の理由でもあります。APCは、プロセス出力を継続的に測定し、逸脱が欠陥になる前に入力を調整することで、結果の分布を目標仕様付近に絞り込み、管理限界の端にまで広がるのを防ぎます。具体的な事例がこれを裏付けています。あるウェハーファブでは、APCの導入により歩留まりが0.5%向上しました。これは、大量生産規模では、わずか数パーセントの改善でも、毎月数千個の良品ダイが追加生産されることを意味するため、実際の収益に直結する数値です。
その仕組みは単純明快だ。従来のプロセス制御では、ウェーハがすでに複数の工程を経た後、下流工程で問題を検出する。一方、APCは上流工程で介入し、前のウェーハのデータに基づいて次のウェーハのレシピを調整する。つまり、そもそも目標値から大きく外れて不良品となるウェーハの数を減らすことができるのだ。
2. ツールとチャンバー間のプロセスばらつきの低減
同じOEMの同じモデルであっても、プロセスチャンバーの動作は完全に一致することはありません。チャンバー間および装置間のばらつきは、半導体製造における歩留まり低下の最も根深い原因の一つであり、APCはまさにこのばらつきを解消するために設計されています。ランツーラン(R2R)制御モデルは、各チャンバーの個々の動作を追跡し、チャンバー固有の補正を適用するため、チャンバー3で処理されたウェーハは、チャンバー7で処理されたウェーハと統計的に区別がつかなくなります。
ファブが水平方向にスケールアップし、スループットを向上させるために並列ツールを追加するにつれて、この問題はますます重要になってきます。APCが拡大するツールセット全体で動作を標準化しない場合、新たに稼働するチャンバーが増えるごとにばらつきが大きくなり、スケーリング戦略は生産能力の向上ではなく、歩留まりリスクへと変わってしまいます。
3. リアルタイム故障検出・分類(FDC)
故障検出・分類(FDC)は、APCの意思決定を支えるセンシング層であり、それ自体が大きなメリットとなります。最終工程での電気検査や光学検査で問題が明らかになるまで待つのではなく(その時点で数十枚、数百枚ものウェハーが影響を受けている可能性があります)、FDCシステムはプロセス中にツールセンサーのトレース(圧力、温度、RF電力、ガス流量)を継続的に監視し、異常が発生するとすぐに警告を発します。
これにより、製造工場は事後対応型から予測型へと移行します。RFマッチングのずれやチャンバーシールの緩やかな劣化は、目に見える欠陥が発生するずっと前に、トレースデータに微妙な兆候として現れるため、エンジニアは介入する機会を得られます。介入とは、自動的なレシピ修正、メンテナンスフラグの設定、あるいは下流工程に進む前にロットを抜き取って検査することなどを意味します。
4. 不良率の低下と手直し作業の削減
工程途中で廃棄されるウェーハは、材料、装置時間、労力といった、二度と取り戻せない損失を意味します。APCは、バッチが修復不可能な状態になってから問題を発見するのではなく、工程の異常を早期に検知して修正することで、廃棄量を直接的に削減します。フィードバックループとフィードフォワードループにより、例えば成膜後の膜厚といった上流工程の測定値から、下流工程のエッチングや平坦化のパラメータを自動的に調整し、上流工程の変動が欠陥に発展するのを防ぎます。
廃棄されるウェハーが減るということは、試作や再試作に費やす時間も減り、それによって本来生産量に充てられるはずの装置の稼働能力が削減されることを意味します。これは二次的なスループット向上効果であり、廃棄削減を純粋にコスト削減策として捉えると見落とされがちです。
5. フォトリソグラフィにおける臨界寸法(CD)の精密制御
フォトリソグラフィは、APCの価値が最も顕著に表れる分野です。なぜなら、重要な寸法制御はデバイス性能に直接的に影響するからです。CD制御アプリケーションでは、APCはウェハ上にパターン形成された重要な寸法を継続的に測定し、ほぼリアルタイムでスキャナの露光設定を調整して、これらの寸法を目標値に維持します。ノードが微細化するにつれて、許容されるCD変動もそれに合わせて縮小するため、手動調整や単なる事後対応型の調整では、現代のリソグラフィが要求する許容誤差に追いつくことができません。
同様の閉ループロジックは、化学機械研磨(CMP)にも適用されます。CMPでは、APCがレシピパラメータを調整して、ウェーハ表面の平坦度を一定に保ちます。これは、後続のすべての層が正しくパターニングされるための前提条件です。CMPでミスが発生すると、エラーは1つの層にとどまらず、その上に構築されるすべての層に連鎖的に影響を及ぼします。
6.問題発生時の迅速な根本原因分析
強力なAPC(自動プロセス制御)とFDC(フローデータ制御)を導入しても、機器の経年劣化、消耗品の劣化、原材料のばらつきなどにより、異常は依然として発生します。APCによって改善されるのは、エンジニアリングチームが根本原因を迅速に特定できる点です。APCシステムは、ウェハごとに高頻度のトレースデータ、モデル残差、制御アクションを記録するため、問題のトラブルシューティングを行うエンジニアは、オペレーターログや最終検査結果だけに頼るのではなく、タイムスタンプ付きの豊富なデータセットに基づいて作業を進めることができます。
ここで、機器通信レイヤーがAPCの有効性にとって極めて重要になります。APCプラットフォームは、半導体製造工場における機器とホスト間の通信標準プロトコルであるSECS/GEMを介して、プロセスツールから高頻度でデータを収集することに依存しています。適切に実装されたSECS/GEM統合により、APCソフトウェアは機器イベントを購読し、有意義な根本原因分析に必要な頻度でトレースデータを取得できます。これがなければ、APCはまばらなデータや遅延したデータに基づいて作業することになり、根本原因調査は手作業による探偵作業に逆戻りしてしまいます。
実質的な違いは、エンジニアリングチームの時間の使い方に表れます。豊富なトレースデータが利用できる場合、歩留まり低下を調査するエンジニアは、ツール、チャンバー、レシピのステップ、時間帯で数分以内にフィルタリングを行い、特定のセンサーシグネチャと影響を受けたウェハーを関連付けることができます。このような詳細なデータがない場合、同じ調査でも、オペレーターへの聞き取り、メンテナンスログの取得、仮説の検証を一つずつ行う必要があり、その結果、本来ならその日のうちに解決できるはずの作業が数週間に及ぶエンジニアリングプロジェクトとなり、根本的な問題が生産に影響を与え続けることになります。
7. 総合設備効率(OEE)とスループットの向上
APCの歩留まりと品質面でのメリットが注目を集めることが多いですが、運用面では総合設備効率(OEE)とスループットへの影響も同様に重要です。仕様外条件による予期せぬ装置停止の頻度を減らし、試運転サイクルを最小限に抑え、エンジニアによる手動レシピ調整の必要性を低減することで、APCは装置が生産性の高いウェハを稼働し続ける時間を増やします。
ここには、人員配置の効率化という直接的な側面もあります。あるウェハー製造工場におけるAPC導入事例では、追加のプロセスエンジニアを雇用する必要がなくなったのと同等のコスト削減が実現し、年間推定120,000万ドルから160,000万ドルの節約につながりました。これは、プロセスをより綿密に監視するために人員を増やすのではなく、監視と調整を自動化することによって生み出された価値です。
8. 複数のツール、プロセスステップ、および製造拠点にわたる拡張性
最新のAPCフレームワークは、単一のチャンバーや単一のプロセスステップ向けに構築されているのではなく、ファブ内の数十ものツールやプロセスモジュール、そして共通のデータインフラストラクチャにレポートする複数のファブサイトにわたって拡張できるように設計されています。この拡張性により、製造業者は、プロセスが新しいツールや新しいサイトに移行した際に引き継がれない、ツール固有のエンジニア調整によるパッチワークのような設定を維持するのではなく、ファブ全体で一貫した制御戦略を適用できます。
複数の施設で事業を展開するOEMやOSAT企業にとって、この拡張性はAPCへの投資が報われるかどうかを左右する決定的な要因となることが多い。特定のツールタイプや特定の製造工場でしかうまく機能しないフレームワークでは、拡張性があり標準化されたプラットフォームがもたらすような複利効果は得られないからだ。
拡張性は、製造工場が新しいプロセス技術をどれだけ迅速に導入できるかにも影響します。実績のあるAPCフレームワークが既に存在する場合、それを新しいツール、新しいプロセスモジュール、または追加の製造ラインに拡張することは、既存のモデル、制御戦略、データパイプラインをゼロから再構築するのではなく再利用する、主に構成作業となります。この再利用性により、新しい生産能力の立ち上げから歩留まりまでの期間が短縮され、設備投資に対する収益率に直接影響します。
9. AIと機械学習を活用した製造業の基盤
高度プロセス制御(APC)は常にデータを必要としており、そのため、半導体製造工場におけるAIや機械学習への自然な導入経路となっています。機械学習は、従来の統計モデルだけでは実現できない、より高度なリアルタイム監視と制御を可能にすることでAPCを強化します。具体的には、センサー波形における微妙な多変量パターンを認識し、従来のSPC限界で統計的に検出可能になる前にドリフトを予測し、新しいウェハーデータが蓄積されるにつれて自身のモデルを継続的に改良します。
仮想計測は、この進化を実践的に最も明確に示している例の一つです。物理的な計測を待つのではなく、機械学習ベースの仮想計測モデルは、プロセスセンサーデータからウェーハの測定特性を直接予測し、計測ツールが結果を返すよりも速く、その予測結果をAPCループにフィードバックします。ビッグデータ、IoT接続、AIを従来のAPCと組み合わせることで、ファブは単に高速化されたシステムではなく、真に高性能な制御システムを手に入れることができます。
10. MESおよび工場全体の自動化との統合強化
APCは単独で動作するものではありません。製造実行システム(MES)やより広範な工場自動化システムと緊密に統合することで、その価値は飛躍的に高まります。APCの意思決定と結果をMESにフィードバックすることで、レシピの調整、品質保留、出荷決定といったあらゆる意思決定が、同じリアルタイムのプロセスインテリジェンスに基づいて行われるようになります。つまり、APCとMESが別々のシステムとして、異なる工場の状態認識に基づいて動作するのではなく、同じリアルタイムのプロセスインテリジェンスが活用されるようになるのです。
この統合は、やはり堅牢な機器間通信に依存します。SECS/GEMとGEM300の接続性は、APC、FDC、MESのすべてが、一貫性のある高頻度の機器データストリームからデータを取得できるようにするレイヤーです。そのため、機器間通信インフラを単なる必須項目ではなく戦略的な資産として扱うファブは、APCを含む、その上に構築されたすべてのレイヤーから、より信頼性の高いパフォーマンスを引き出す傾向があります。
機器通信レイヤーがAPCの成功を左右する理由
ここで、上記で挙げたほぼすべての利点に共通するテーマについて少し触れておく価値があります。それは、APCの性能は受信するデータの質に左右されるということです。モデル予測制御、実行ごとの調整、故障検出、仮想計測はすべて、製造現場の装置からタイムリーかつ完全な高頻度データに依存しています。装置とホストシステム間のSECS/GEM通信が不安定、低速、または不完全な場合、APCシステムは古くなった情報や部分的な情報に基づいて判断を下さざるを得なくなり、制御モデル自体がどれほど高度であっても、ここで説明した10の利点すべてが損なわれてしまいます。
そのため、APCの実装を成功させるには、優れたアルゴリズムだけでは不十分です。半導体製造の要求に合わせて特別に設計された通信および自動化インフラストラクチャに加え、製造工場や組立工程に関する深い専門知識が求められます。
成果を出すAPC戦略の構築
上記の10のメリットは独立したものではなく、互いに強化し合う関係にあります。故障検出の精度向上は、根本原因分析の迅速化につながります。ばらつきの低減は、歩留まりの向上を支えます。拡張性の高いフレームワークにより、AI駆動型APCは単一のパイロットラインだけでなく、工場全体で実現可能になります。共通する要素は、信頼性の高いリアルタイムの機器データに基づいて構築された制御システムであり、プロセスエンジニアリングとそれを支える自動化インフラストラクチャの両方を理解しているチームによって実装されることです。
製造工場の管理者、プロセスエンジニア、自動化に関する意思決定者が、プロセス制御戦略の強化点を検討する際、まず最初に行うべきは、データ基盤を率直に見直すことです。つまり、製造工場が実際に必要とするレベルの制御をサポートするのに十分な速度と網羅性を備えた機器間の通信が実現しているかどうかです。この基盤を適切に構築することで、APCへの投資は、活用されないソフトウェアライセンスではなく、測定可能な歩留まり、スループット、コストの改善へと繋がります。
ファブ固有のプロセスと設備に合わせた高度なプロセス制御の実装について詳しく知りたい場合は、eInnoSysの高度なプロセス制御ソリューションをご覧ください。


